

Заходи безпеки поліетиленового пакета в процесі роздування плівки
Залишити повідомлення
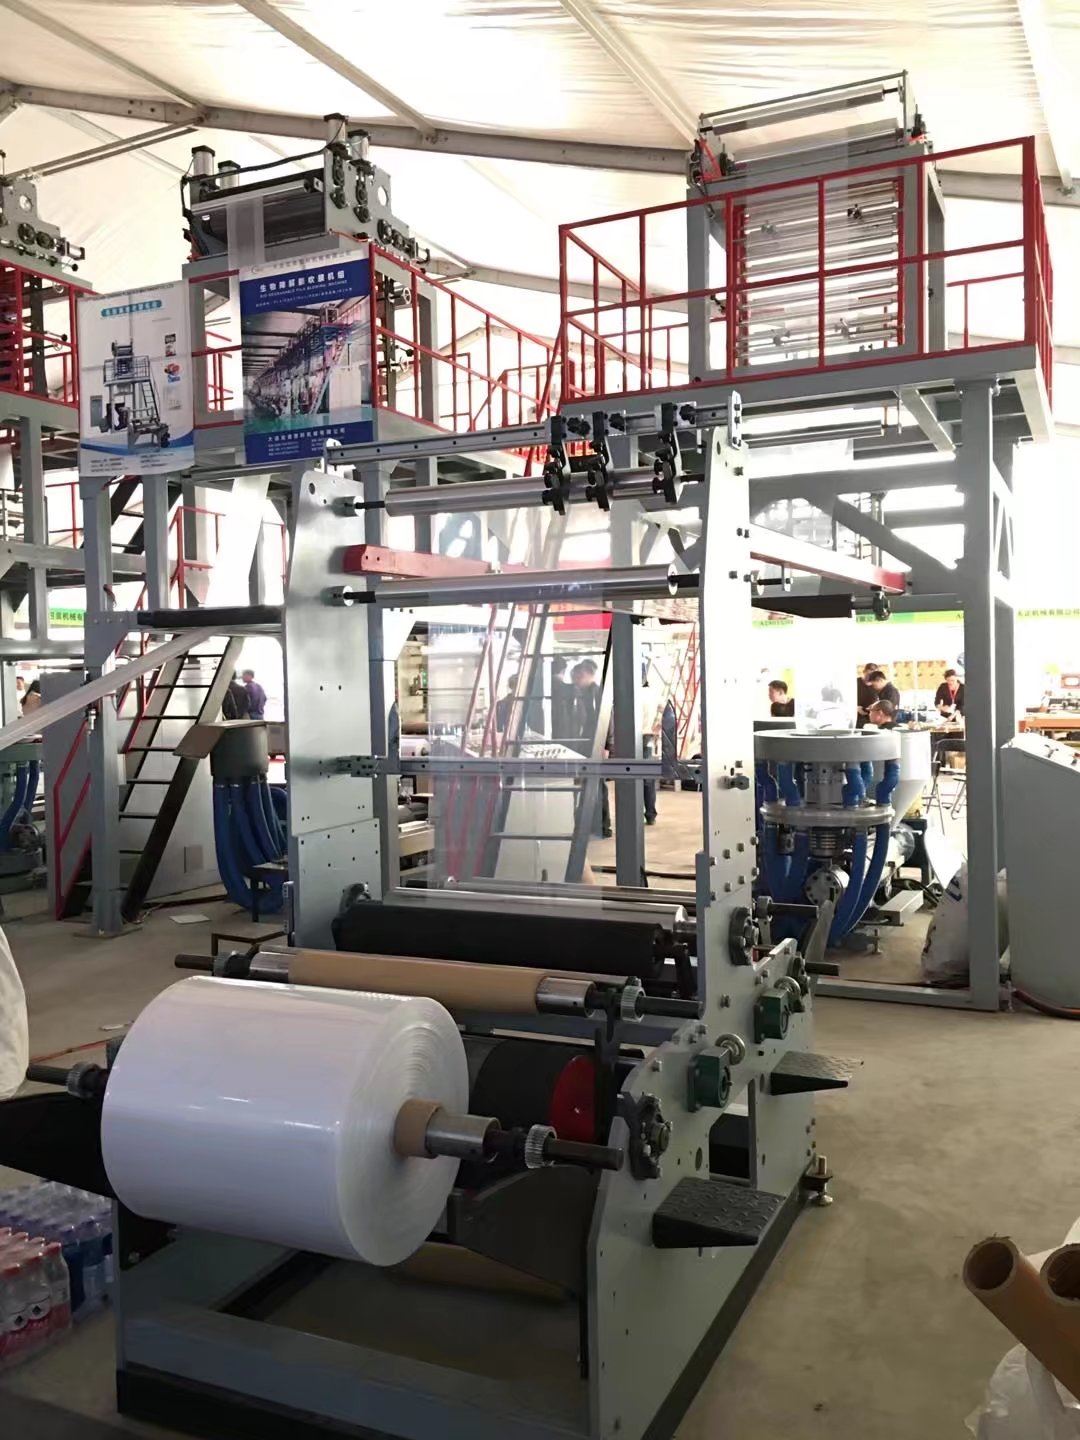
Пластикові пакети широко використовуються в нашому повсякденному житті, від універмагів до місцевих магазинів. Під час процесу видування плівки ключовими контрольними точками поліетиленових пакетів є: температура, швидкість обертання головної машини, коефіцієнт тяги та коефіцієнт розширення видувом. Сьогодні я познайомлю вас з питаннями, на які потрібно звернути увагу під час роздування плівки:
1. Температура екструдера
Під час видування LDPE температура екструзії зазвичай контролюється між 160 і 170 градусами, а температура головки повинна підтримуватися рівномірною.
Коли температура екструзії занадто висока: смола легко розкладається, плівка легко стає крихкою, особливо поздовжня міцність на розрив значно знижується.
Коли температура екструзії занадто низька: погана пластифікація смоли, низька міцність плівки на розрив, поганий глянець і прозорість поверхні, навіть поява дерев’яного кільцевого малюнка та плавлення кристалічного ядра
2. Коефіцієнт видування
Коефіцієнт видування плівки є частиною процесу видування плівки. Він контролює ширину та товщину плівки, а також вагу основи та коефіцієнт тяги.
У той же час коефіцієнт роздування також впливає на міцність на поперечний розрив і товщину плівки. Збільшення коефіцієнта роздування може покращити поперечну міцність плівки, але не надто, інакше можна легко спричинити нестабільність бульбашки плівки, плівку легко зморщити, і товщина плівки буде нерівномірною. Загалом, можна контролювати швидкість роздування плівки ПЕНЩ на рівні 2,5-3,0.
3. Коефіцієнт тяги
Коефіцієнт тяги відноситься до співвідношення швидкості тяги мембрани до швидкості екструзії кільця. Зі збільшенням коефіцієнта зчеплення збільшується поздовжня міцність і товщина плівки стає тоншою. Однак, якщо коефіцієнт тяги занадто великий, товщину плівки буде важко контролювати, і це може навіть розірвати плівку, що призведе до феномену плівки. Тяга плівки LDPE зазвичай контролюється між 4-6.